

新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床床身导轨的刮研工艺
点击:14553 发布时间:2026-09-10
刨床床身导轨的刮研工艺,是机床大修和精密制造中赋予设备“灵魂精度”的核心手工工序。它利用刮刀、基准表面、测量工具和显示剂,通过反复研点、测量与刮削,使工件达到预定的尺寸、几何精度及表面质量要求。该工艺具有切削量小、产生热量少、装夹变形小等特点,能有效消除机械加工残留的刀痕,提高导轨的接触刚度和润滑性能。
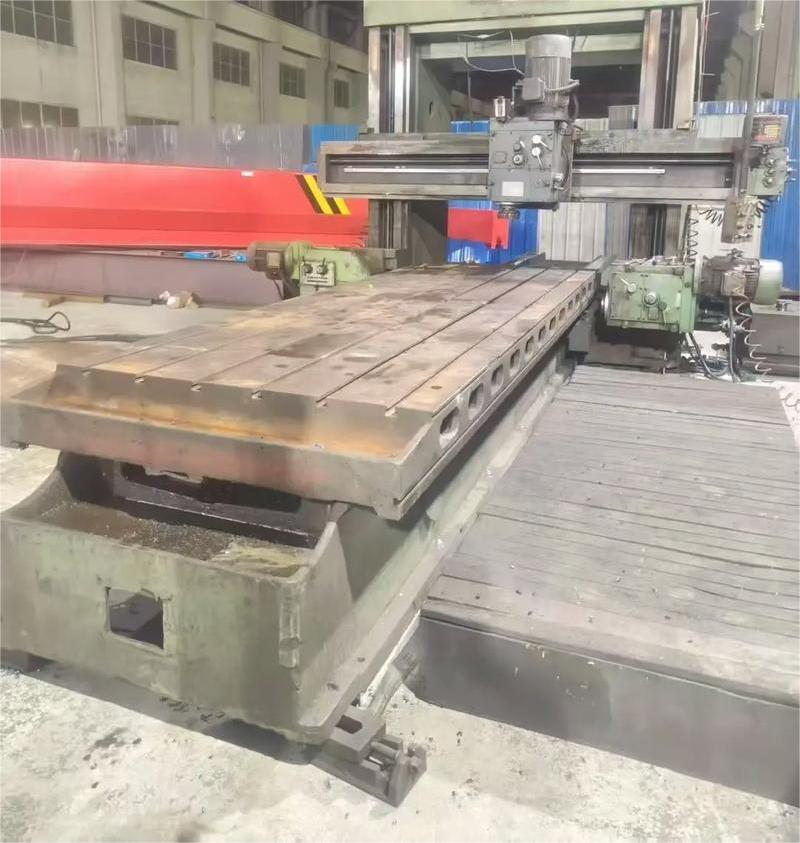
刮研前的准备工作
1. 工件预处理:床身铸件在加工前必须经过时效处理(自然时效或人工时效)以消除内应力,防止后续变形。刮削前需彻底清洁导轨表面,去除毛刺、锈迹、油污和杂质,确保表面干净,以免影响接触验证的准确性。
2. 工具与材料准备:
刮刀:准备粗刮刀和精刮刀(或带圆弧的精刮刀),刃口需锋利,刃口角度通常控制在30°-45°之间。
基准工具:选用精度高于待刮研床身的标准平尺、桥形平尺或检验桥板。
显示剂:通常使用红丹粉(氧化铁)加机油调和而成的红丹油,或精度要求**时使用的蓝油。
测量工具:百分表及表座、水平仪、自准直仪、塞尺等。
3. 环境要求:刮研作业应在恒温(20±2℃)、无振动、清洁的环境中进行。
相关标签:
- 上一个:刨床床身导轨面的特殊技术要求
- 下一个:刨床床身导轨核心刮研工艺流程
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况
相关产品


 客服1