

- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
刨床床身导轨核心刮研工艺流程
刮研的核心逻辑是“通过显示剂找出工作面高低点,只刮削高点,保留低点”,通常分为四个阶段循环进行:
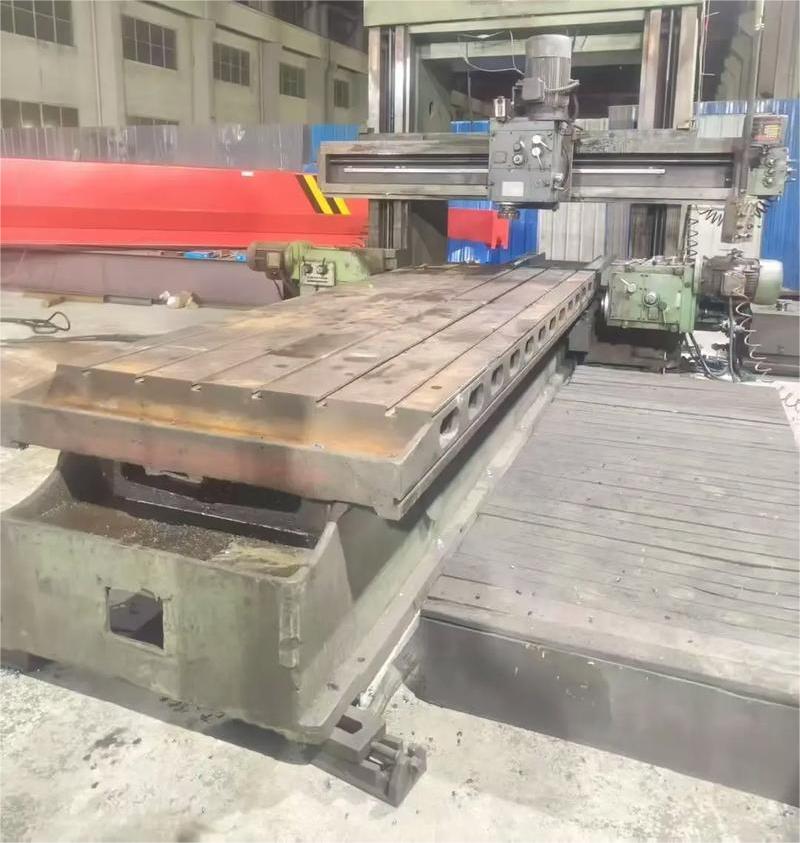
1. 粗刮阶段(去除宏观缺陷)
目标:快速去除机械加工留下的刀痕、波纹及宏观不平,初步修正导轨的直线度和平面度误差。
操作:在基准平尺上均匀涂抹显示剂,将床身导轨面与之贴合轻推(对研)。导轨面上粘附显示剂的“亮点”即为高点,需优先刮削。采用长刮刀和推刮法,行程较长(10-15mm),刀痕较宽(约10mm),刮削轨迹呈交叉网状。
验收标准:当25mm×25mm面积内的研点达到4-6个,表面粗糙度达到Ra2.5-Ra3.2时,即可停止粗刮。
2. 细刮阶段(提高接触精度)
目标:进一步修正平面度,增加接触点数量,使接触更均匀。
操作:显示剂涂抹应比粗刮时更薄。采用短刮法,刀痕宽约6-8mm,长10-12mm。刮削时需朝一定方向进行,第二遍刮削应与**遍成45°或60°角交叉,形成细密的网纹。对孤立的高点重点刮削,密集高点分散刮削。
验收标准:25mm×25mm面积内的研点达到10-14个,平面度达到0.01mm/500mm,表面粗糙度达到Ra1.6-Ra3.2。
3. 精刮阶段(达到微米级精度)
目标:消除微小误差,使接触点均匀分布,达到图纸要求的**精度。
操作:显示剂涂得极薄,对研时轻触即分。采用小刮刀或带圆弧的精刮刀,刀痕宽约5-7mm或更短。采用“点刮”法,只针对显示出的高点进行极小面积(每次刮削量0.002-0.005mm)的刮削。此时需配合水平仪等工具,每刮削2-3次检测一次平面度,针对性修正超差区域。
验收标准:25mm×25mm面积内的研点达到20-25个(精密机床导轨要求16-25点,高精度可达25-30点),平面度达到0.01mm/500mm以下,表面粗糙度达到Ra0.8-Ra1.6。
4. 刮花阶段(储油与美观)
目标:在精刮面上刮出规则花纹,兼具美观与润滑功能。
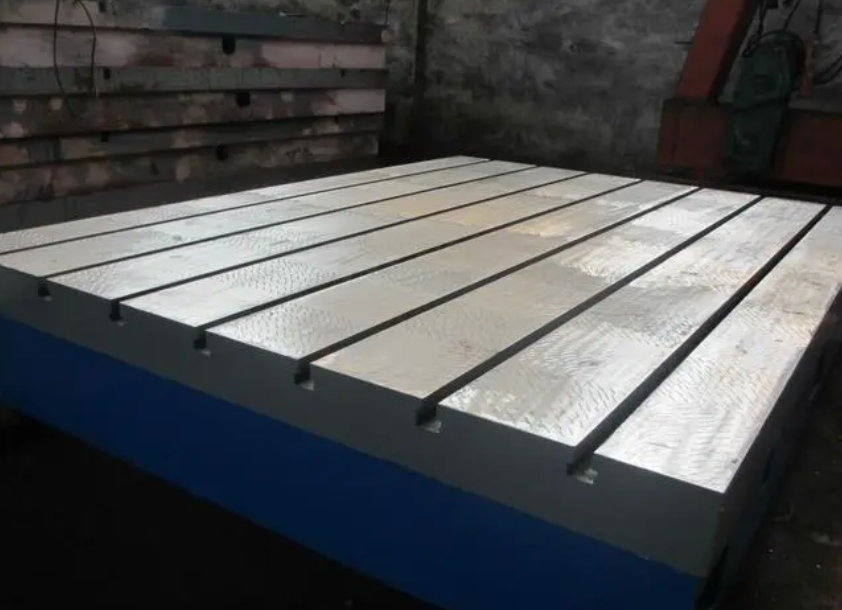
操作:在精刮完成的工作面上,刮出斜纹、燕形花纹或鱼鳞花纹。花纹深度约为0.01-0.05mm,形成微小的“油袋”。
作用:这些凹坑能储存润滑油,在导轨运动时形成稳定的油膜,减少摩擦阻力,防止低速“爬行”现象。同时,可通过观察花纹的磨损消失情况来判断导轨的磨损程度。
- 上一个:刨床床身导轨的刮研工艺
- 下一个:刨床床身导轨刮研工艺精度检验与质量验证
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况


 客服1