

- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
(一)牛头刨床床身结构(立式箱体结构)
整体为立式空心封闭箱体,垂直布置;底部是底座安装法兰,底面安装调节地脚;床身前侧垂直导轨,供滑枕做往复直线运动;床身内部空腔容纳齿轮、摇杆摆杆传动机构;后侧箱体壁;顶部箱体盖板;底部储油腔。
壁厚参数:主体壁厚22 30mm;导轨加厚部位35 45mm;筋板厚度18 24mm;相邻壁厚比严格控制≤1:2,**不超过1:3,防止壁厚差过大产生巨大铸造内应力,后续使用变形。
截面原则:尽量采用封闭箱型截面,封闭截面抗弯、抗扭刚度远高于开口截面;同等截面积,空心截面惯性矩远大于实心截面。
筋板系统:
• 纵向主筋:沿导轨高度方向布置,提高垂直平面抗弯刚度;
• 横向隔板筋板:间隔250 350mm一道,连接前后箱壁,大幅提升抗扭刚度;
• 斜向对角筋:防止箱体扭曲变形;
• 导轨下方必须布置密集加强筋,导轨不能悬空,悬空会造成加载挠曲过大。
开孔:检修窗口、观察孔尽量开在非主受力侧壁,开孔周边加厚凸台,弥补开孔带来刚度损失。
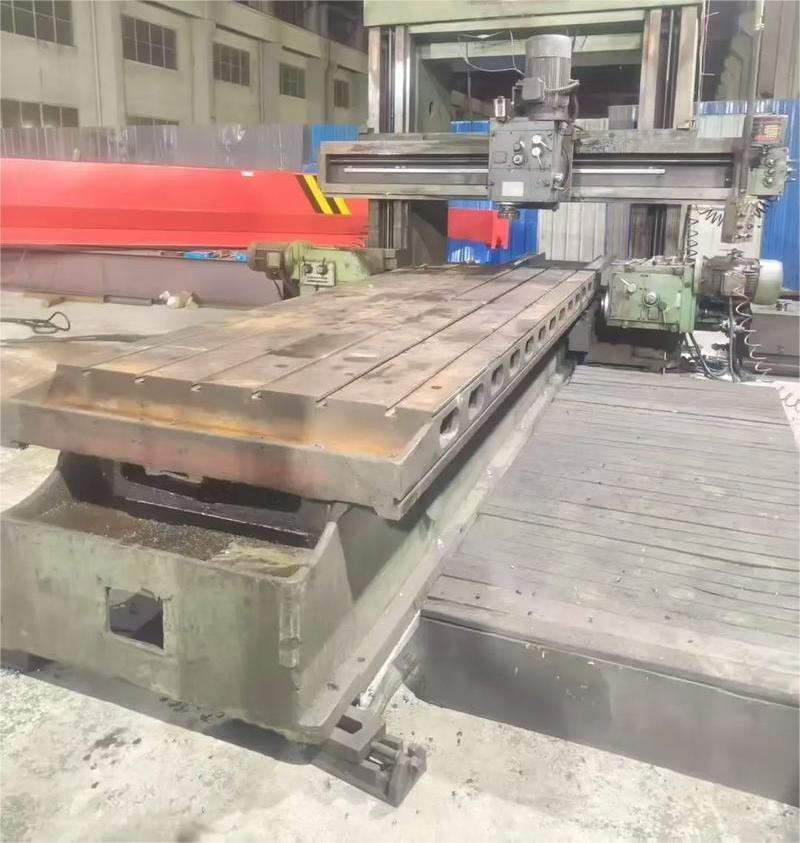
(二)龙门刨床床身(长条形水平床身)
长条形空心箱型铸件,长度根据工作台行程,2 20m不等;床身上平面布置两条或者多条V 平组合导轨,工作台沿着床身导轨做往复直线运动;床身底部多段支撑,不能仅两端支撑,长床身中间增设支撑点,消除自重下挠。
工程实例:3400mm长床身仅两端支撑,载荷下挠23.5μm;增加中间支撑点,挠度下降至0.7μm,差距巨大。
壁厚:床身底板25 35mm;侧壁22 30mm;导轨部位40 55mm;内部纵横筋板间距300 500mm。
截面:箱型封闭截面,底部多根纵向加强筋,横向隔板分段;导轨下全部布置实体筋支撑,杜绝导轨悬空。
地脚布置:每隔500 800mm设置一个地脚安装位置;长床身地脚数量充足,避免局部悬空,安装调平保证全部地脚均匀受力,禁止虚脚。
床身导轨结构(刨床核心导向副)
刨床床身导轨主流形式:V型 平导轨组合(V 平导轨),部分重型采用双V导轨。
牛头刨床床身:垂直布置V 平导轨,滑枕沿垂直导轨上下往复;
龙门刨床床身:水平V 平导轨,工作台沿导轨纵向往复。
导轨关键参数
• 导轨角度:V型导轨夹角90°(机床最通用);
• 导轨面粗糙度:粗加工后Ra6.3;半精Ra3.2;精刨/精磨后Ra0.8 1.6μm;
• 导轨淬火方案:①不淬火:HT300珠光体铸铁导轨,HB180 220,适合轻 中载;②超音频高频淬火:淬硬层1.5 3mm,硬度50 55HRC,大幅提升耐磨寿命,现代刨床普遍采用;淬火不允许淬裂,导轨尖角做圆角R3 R5,避免应力集中开裂。
• 镶条配合:床身导轨配斜镶条,调整运动副间隙;镶条间隙过大振动加剧;间隙过小发热、磨损加剧。
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况


 客服1