

- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
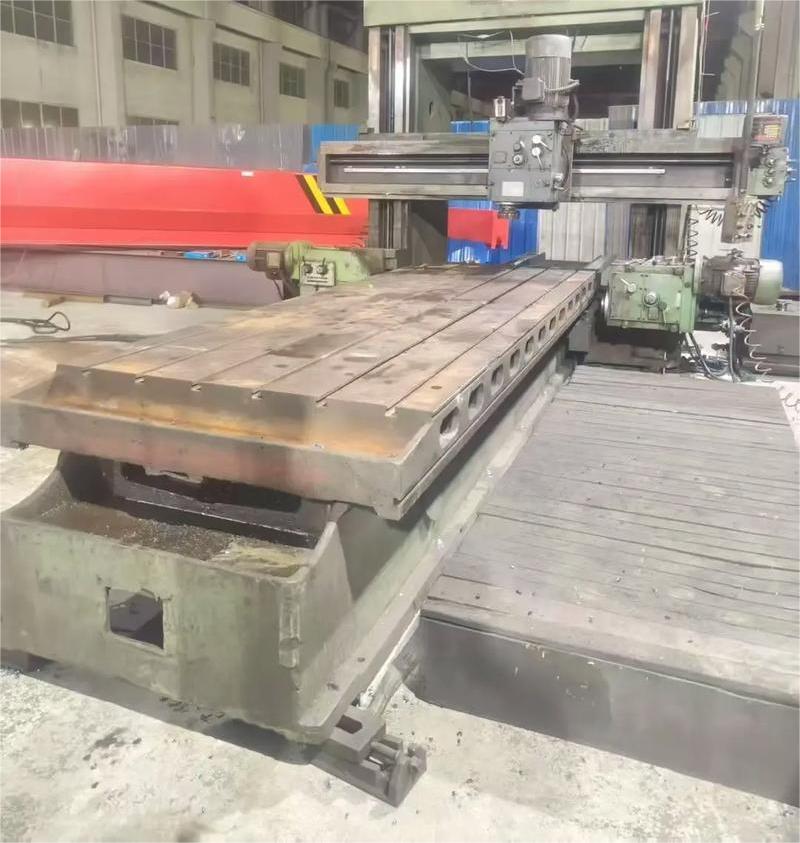
刨床床身材料、化学成分、力学性能系数
刨床床身几乎全部采用高强度灰铸铁,极少采用焊接钢结构;灰铸铁片状石墨具备优异减震阻尼,阻尼系数约为钢材3 5倍,完美适配刨床冲击工况。
1. 牌号选用
普通牛头刨床BC6063、BC6065:HT250
重型牛头刨、普通龙门刨B2010A、B2012A:HT300(最主流)
重型大规格龙门刨B2020、B2025:合金灰铸铁HT300CuCr,添加Cu、Cr微量合金,提升珠光体含量、导轨硬度、耐磨性;极少数高端采用HT350;球墨铸铁QT500 7极少用于刨床床身,减震阻尼不足,仅用于部分改装机床。
2. 灰铸铁HT300典型化学成分(质量分数%)
C:2.80 3.20;Si:1.40 1.80;Mn:0.80 1.20;S≤0.12;P≤0.15;Cu:0.4 0.7(合金铸铁);Cr:0.2 0.4。
碳硅比C/Si控制1.7 2.0,保证基体以珠光体≥90%,铁素体越少越好,铁素体过高硬度下降、耐磨性变差。
3. 材料力学性能完整系数(HT300)
抗拉强度Rm≥300MPa;抗压强度850 950MPa;抗弯强度540MPa
弹性模量E=125 135GPa;泊松比μ=0.24 0.26;密度ρ=7250 7350kg/m³
导轨工作面布氏硬度HB:180 220HB,同一导轨硬度差≤25HB;淬火导轨50 55HRC,淬硬层深度1.5 3mm
阻尼系数ψ:0.08 0.12;对比45钢ψ=0.02 0.03,减震性能优势明显。
线膨胀系数:11.2×10⁻⁶ /℃,温度每升高1℃,每米床身伸长0.0112mm。
4. 铸造工艺方式
传统:砂型干砂铸造;现代机床床身普遍树脂砂铸造,铸件尺寸精度CT8 CT10级,表面质量好,减少表面粘砂缺陷;加工余量单侧5 12mm,大件取8 15mm。
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况


 客服1