

新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
点击:0 发布时间:2026-09-20
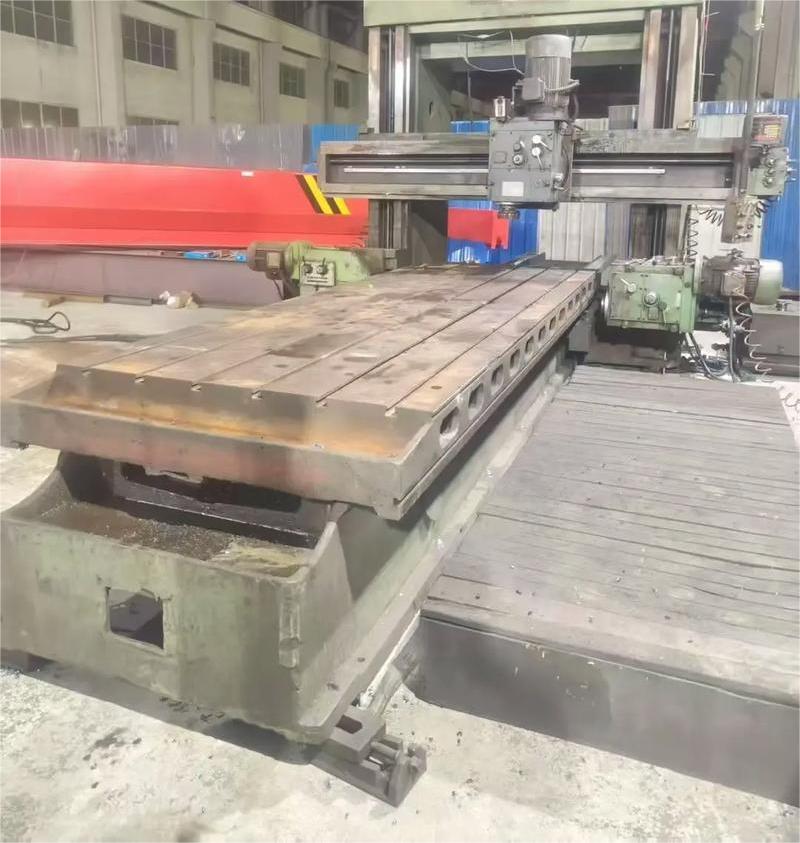
床身铸件冷却过程壁厚不均,产生巨大铸造残余应力;粗加工切削又引入加工应力;如果应力不去除,加工完成后,应力缓慢释放,床身缓慢弯曲扭曲,导轨直线度超差,整机精度**失效。
刨床床身常用三种时效方式,重型大件采用双重时效组合工艺。
1. 热时效(人工高温时效)
铸件粗加工前放入退火炉,升温500 550℃,保温4 12h(大件保温时间按每100mm壁厚2 2.5h计算),炉内缓慢冷却,残余应力消除率70 85%;成本高,消除应力效果**。
2. 振动时效
铸件装夹振动设备,共振频率振动处理,残余应力消除率55 75%;优点能耗低;现代工艺:热时效+振动时效双重处理,总应力消除率≥92 95%,行业重型床身强制要求。
3. 自然时效:露天放置6 12个月,依靠环境温度变化释放应力;老式机床使用,生产周期长,现在批量生产极少采用。
工艺顺序严格流程:铸造→清砂→一次热时效→粗加工→二次振动时效→精加工;禁止跳过时效直接精加工,短期精度合格,半年 1年发生变形。
相关标签:
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况
相关产品


 客服1