

新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床床身导轨面的特殊技术要求
点击:14555 发布时间:2026-09-10
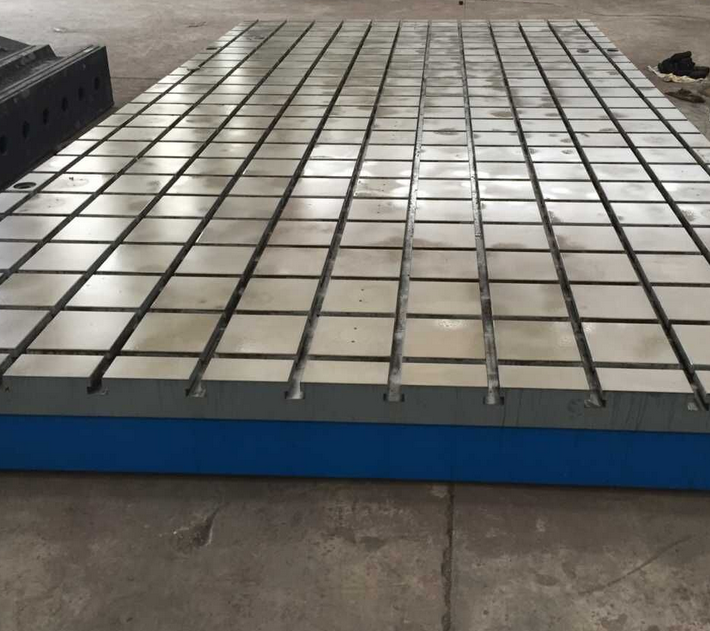
床身导轨是运动部件的基准面,其表面质量直接决定机床精度:
硬度与耐磨性:导轨安装面需具备高硬度和耐磨性。一般要求硬度在HB190-230之间。为满足淬火需要,常采用表面淬火工艺(淬火层深1.5-3mm,硬度达HRC45-52),或使用含磷铸铁、镶嵌GCr15钢(镶钢导轨)。
显微组织:导轨面的显微组织要求珠光体含量≥95%,铁素体<5%,磷共晶<2%,且**不允许存在游离碳化物,以保证耐磨性和加工性。
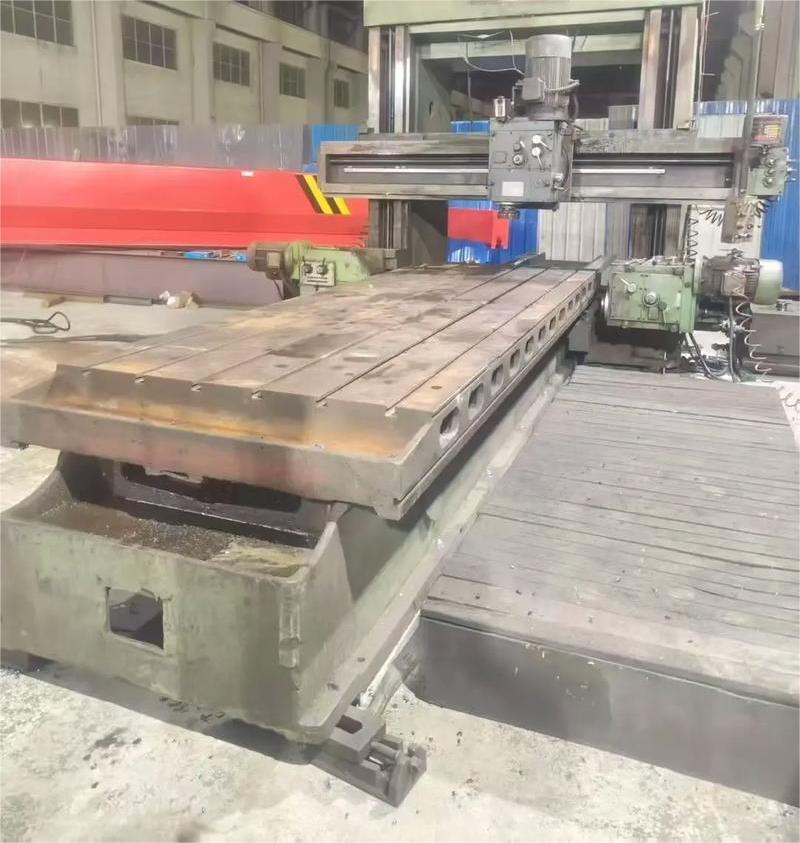
刨床床身的铸造与制造工艺
床身的铸造质量直接影响其内部结构的稳定性。现代大型机床床身(如龙门刨床床身)多采用完善的树脂砂生产线,采用树脂砂或消失模铸造工艺。这种工艺尺寸精度高、均匀一致,铸件无飞边、毛刺,表面光滑度接近精密铸造。更重要的是,它能有效排除或降低砂眼、气孔等铸造缺陷,确保床身内部结构稳定,且生产过程符合三级环保标准。
刨床床身的日常维护与检修拆卸
在机床长期使用后,床身及导轨面可能会出现啃痕或划伤。在进行大修时,床身的拆卸需遵循严格的顺序。以齿轮刨床为例,通常需要先切断电源并拆除电气元件,接着依次卸下刀架、滑枕、工作台支架、工作台、横梁,最后才能拆卸床身本体及内部的大齿轮和摇杆机构。若导轨面有轻微划道,需根据深度进行专业的刮研或焊补修复,以恢复机床精度。
相关标签:
- 上一个:刨床床身材质的选择与物理性能要求
- 下一个:刨床床身导轨的刮研工艺
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况
相关产品


 客服1