

新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床丝杠螺母副的间隙调整 丝杠轴向窜动(端跳)的校准
点击:14553 发布时间:2026-09-14
除了螺母间隙,丝杠自身的轴向窜动也会影响精度,需同步校准:
松开锁紧螺母:打开机床尾端(或电机端)的防护盖,找到丝杠的固定端轴承锁紧螺母,松开其顶丝。
消除端跳:挂上开合螺母(Half Nut),向后稍微摇动手轮,同时用专用扳手拧紧丝杠端部的锁紧螺母,直到轴向窜动完全消除。
锁紧:确认手轮转动依然顺畅后,重新拧紧顶丝并盖上防护盖。
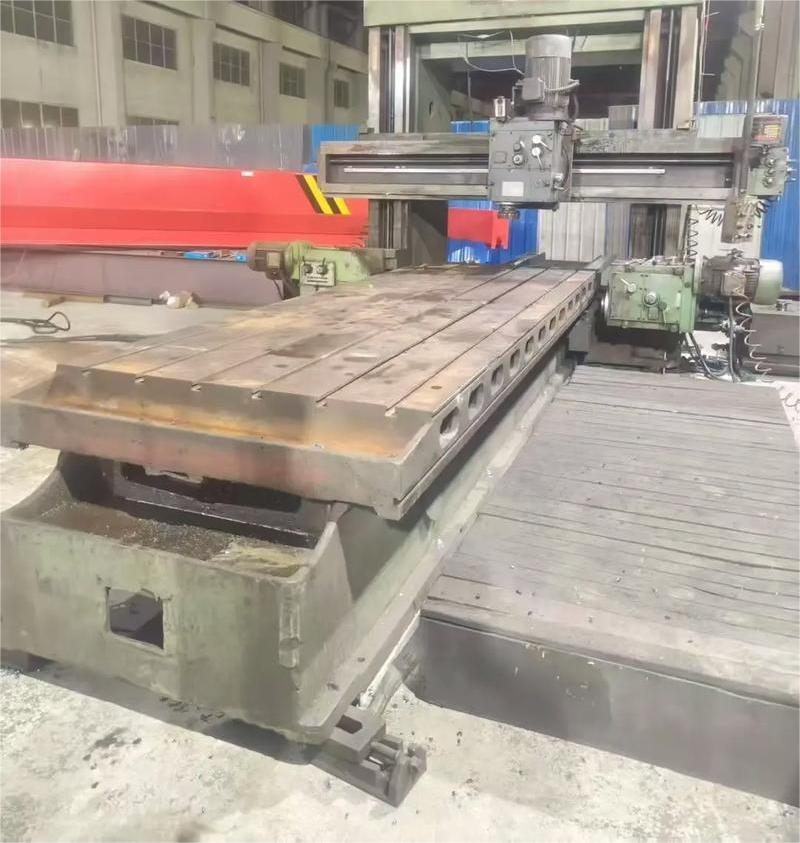
调整后的验证与试切
1. 百分表复测:将百分表测头顶在工作台侧面或丝杠端部中心孔内。正反摇动手轮,观察指针的摆动量。一般要求普通刨床反向间隙≤0.03mm,精密机床≤0.01mm。
2. 润滑检查:调整间隙后,螺母内部受力状态改变,必须立即对丝杠和螺母进行充分润滑,检查油路是否畅通,防止干摩擦。
3. 动态试切验证:进行横向进给试切。重点观察工作台移动是否平稳,有无“爬行”现象;检查加工出的工件表面是否有明显的斜坡、波纹或粗糙度超差。若进给量依然不均匀,需排查棘轮、棘爪是否磨损或连杆轴孔间隙是否过大。
工艺总结:丝杠螺母间隙的调整是一项“失之毫厘,谬以千里”的精细活。操作时必须遵循“微量调整、反复验证、切忌过紧”的原则。过大的预紧力不仅不会提高精度,反而会加速楔块、螺母和丝杠的灾难性磨损。
相关标签:
- 上一个:刨床丝杠螺母副的间隙调整 核心调整与校准工艺
- 下一个:刨床的日常润滑保养规范
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况
相关产品


 客服1