

新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床丝杠螺母副的间隙调整 核心调整与校准工艺
点击:14554 发布时间:2026-09-14
根据刨床丝杠螺母的结构类型,调整方法主要分为机械调整法和系统补偿法:
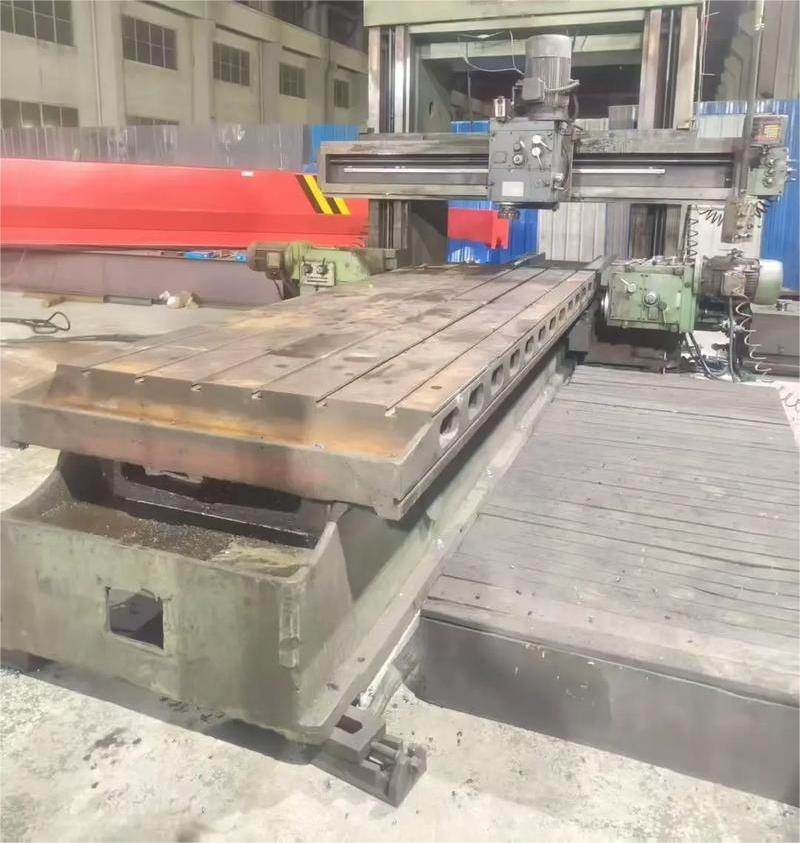
1. 机械调整法(针对传统刨床)
楔块式/开槽螺母调整(常见于横向进给丝杠):
松开锁紧件:找到丝杠螺母座上的四个固定螺钉(Cap Screws)并略微松开。
顶紧楔块:找到中心的调节螺钉(Set Screw),使用内六角扳手缓慢拧紧。该螺钉会向下压迫楔块,迫使开槽螺母胀开,从而消除丝杠与螺母之间的轴向间隙。
手感与打表结合:在调节过程中,需不断来回摇动手轮。当感觉到手轮转动有轻微阻力,且百分表显示反向空行程(Backlash)控制在 0.001" - 0.003"(约0.02mm - 0.05mm) 时,即为**状态。
防过紧处理:如果调节过紧导致手轮卡滞,切勿强行操作。应松开调节螺钉,用橡胶锤或木槌轻轻敲击螺母座四周,释放内部应力,然后重新微调。
锁紧:调整完毕后,务必重新均匀拧紧四个固定螺钉,防止机床震动导致间隙复位。
双螺母垫片/螺纹预紧调整:
通过增减两个螺母法兰面之间的垫片厚度,或旋转外侧的圆螺母,使两个螺母产生相对轴向位移,从而消除间隙并产生预紧力。此方法刚性好,但需拆卸法兰,操作相对繁琐。
2. 数控系统补偿法(针对数控刨床)
对于半闭环数控机床,若机械磨损在允许范围内,可通过系统参数进行反向间隙补偿。
使用双频激光干涉仪**测量出丝杠在全长各点的实际反向间隙值,将数据输入数控系统的补偿参数表中。系统会在换向时自动补偿相应的脉冲数。
相关标签:
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况
相关产品


 客服1