

新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
传统焊补过程中常见质量缺陷(传统工艺高发问题)
点击:14560 发布时间:2026-09-01
1. 白口组织
成因:冷却速度过快;母材熔化量太大;焊条石墨化元素不足;预热不到位。
现象:焊补熔合线位置出现硬白口,刀具无法切削,磨削打滑。
解决:热焊/半热焊缓冷;冷焊选用Z308;减小焊接电流降低熔深。
2. 焊补裂纹(热裂纹、应力剥离裂纹)
成因:热输入过大,连续焊不做断续;没有锤击释放应力;冷却太快;缺陷过大焊补体积大;未开止裂孔。
现象:焊缝本身开裂,或者焊缝和铸铁母材交界剥离裂开,裂纹向铸件本体延伸,大件床身一旦出现,损失巨大。
3. 气孔
成因:坡口油污、水分、砂渣清理不干净;焊条受潮未烘干;熔池保护差;石墨氧化。
现象:焊缝内部密集小孔,表面气孔;需要承压的机床铸件发生渗漏。焊条使用前按照说明烘干,铸铁镍基焊条烘干温度150℃左右。
4. 夹渣
成因:坡口V型尖角;多层焊每层熔渣没有清理干净;焊接电流过小熔池流动性差。夹渣会造成焊缝强度不足,后期受力开裂。
5. 铸件变形
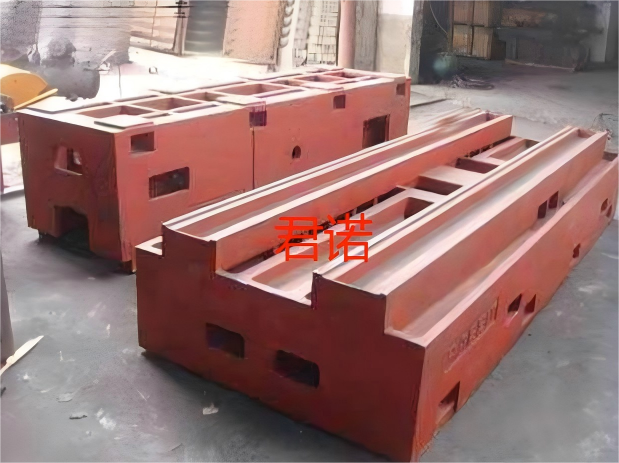
成因:局部集中大量高温加热;大件无预热气焊;整体高温热焊后冷却工艺失控。机床床身导轨平面度、平行度精度直接报废。
相关标签:
- 上一个:传统焊补通用前期缺陷处理工艺
- 下一个:传统焊补焊后处理全流程
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况
相关产品


 客服1