

新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床工件表面粗糙度超差与振纹(波纹)故障
点击:14552 发布时间:2026-09-17
现象描述:加工出的工件表面出现明显的斜坡、周期性波纹状纹路(振纹),或表面粗糙度达不到图纸要求。
故障根因诊断:
1. 机床刚性与振动:机床地脚螺栓松动、地基不实,或滑枕与摇杆摆动方向不平行,导致切削时产生受迫振动。
2. 传动齿轮啮合不良:摇杆机构内的曲柄滑块磨损,或大齿轮(Bull Gear)与小齿轮啮合间隙过大/过紧,产生齿轮共振。
3. 刀具与工艺问题:刨刀磨损、刃口不锋利、悬伸过长,或切削参数(切深、进给量)设置过大引发高频颤振。
4. 导轨间隙过大:刀架镶条松动,或工作台横梁丝杠螺母间隙大,导致切削受力时产生让刀和微震动。
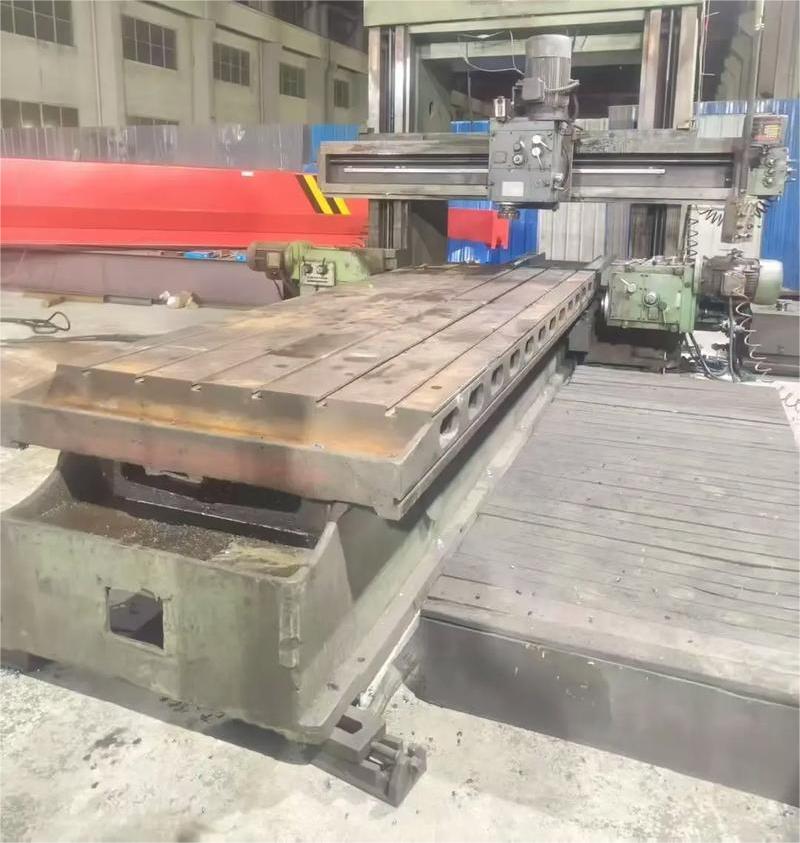
排除与修复方案:
1. 稳固机床:重新紧固地脚螺栓,必要时在机床底部增加防震垫或重新灌浆找平。
2. 传动检修:检查并调整摇杆机构的铰接间隙,更换磨损严重的十字头销轴或轴承;调整齿轮啮合侧隙。
3. 优化切削:及时刃磨或更换刨刀,遵循“1:3悬伸比”原则;采用“小切深、多光磨”策略,避开系统共振转速。
4. 消除间隙:紧固刀架镶条,更换磨损的横梁丝杠螺母,确保刀架在切削受力时**稳固。
相关标签:
- 上一个:刨床工作台/滑枕低速“爬行”与卡滞故障
- 下一个:刨床工作台横向进给量不均匀故障
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况
相关产品


 客服1