

新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
- 刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
- 刨床床身材料、化学成分、力学性能系数
- 刨床床身核心功能与受力工况
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床床身导轨的分级修复标准与方法
点击:14554 发布时间:2026-09-12
根据磨损程度和损伤类型,采取“对症下药”的修复策略:
1. 轻度损伤修复(表面拉毛、轻微划痕)
适用情况:导轨面仅有轻微划痕、毛刺,直线度基本合格,配合间隙稍大。
修复方法:使用专用油石、细锉刀或细砂纸(800-1000目)对拉毛部位和凸起高点进行手工修研打磨,去除毛刺后涂抹防锈油。此方法成本低,可由操作工自行处理。
2. 中度磨损修复(局部凹陷、直线度超差)
适用情况:导轨面有明显局部损伤、研伤较深,或整体直线度、平行度超差。
修复方法:
手工刮研:由**钳工使用刮刀配合显示剂进行配刮,恢复接触点密度和储油性能。
机械精加工:采用导轨磨床进行“一次磨削法”精磨,或使用龙门铣床进行精铣。
垫补法:对于局部微小凹陷,可在导轨底部与安装基面之间垫入不锈钢薄片或楔形塞尺进行校正。
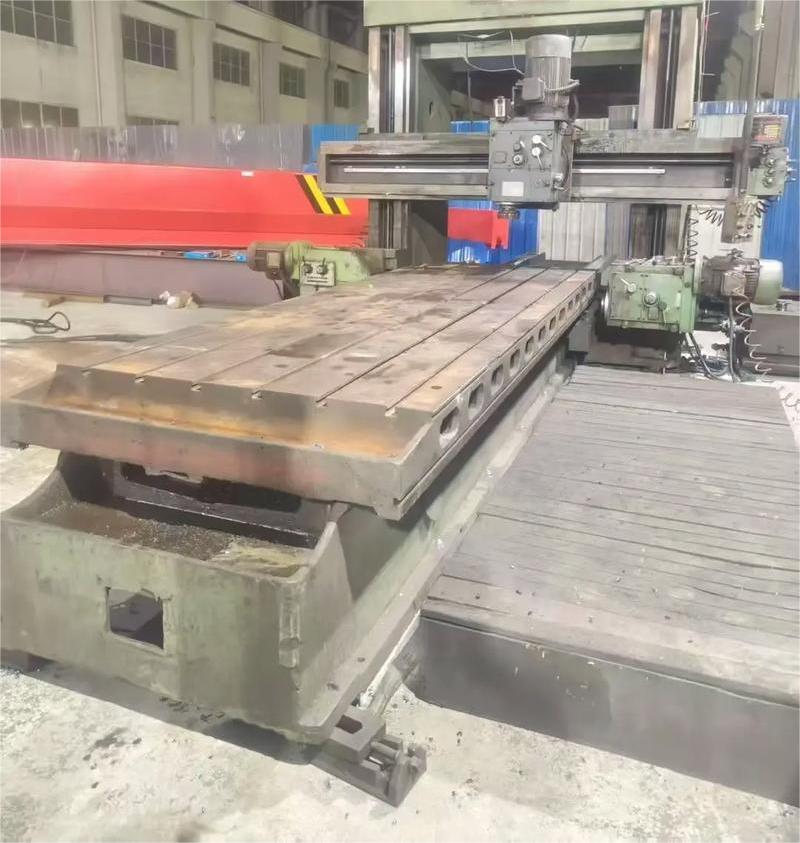
3. 重度损伤修复(严重变形、大面积剥落)
适用情况:导轨变形严重,或磨损深度已超过加工余量(通常只有2-3mm),修复成本接近新购成本。
修复方法:
焊补修复:采用冷焊工艺(如Z308镍基焊条)或精密冷焊机填补深坑或裂纹,焊后必须进行刮研或磨削加工。
胶粘修复:对于非受力面的划痕或研伤,可使用AR-5耐磨胶或低收缩性环氧树脂进行填充修复。
局部镶补或更换:将损坏段挖去,嵌入新制作的淬火钢镶块;若整体报废,则需直接更换新导轨。
相关标签:
- 上一个:刨床床身导轨磨损与故障的检测诊断标准
- 下一个:刨床床身导轨修复后的验收标准
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
-
2026-09-20刨床床身结构设计、截面、筋板布局(牛头刨+龙门刨床身)
-
2026-09-19刨床床身材料、化学成分、力学性能系数
-
2026-09-19刨床床身核心功能与受力工况
相关产品


 客服1