新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身失效模式(刨床床身故障大类)
- 刨床床身常见铸造缺陷、焊补修复(对应前面机床铸件传统焊补工艺)
- 刨床床身精度公差标准(依据JB/T3362.3 2006牛头刨床;JB/T2732.1龙门刨床)
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床床身常见铸造缺陷、焊补修复(对应前面机床铸件传统焊补工艺)
点击:0 发布时间:2026-09-21
床身毛坯常见缺陷:气孔、砂眼、缩松、裂纹、夹渣;缺陷深度浅小可打磨;较大缺陷必须焊补。
热焊:整体预热600 650℃,铸铁焊条焊补,焊后缓冷;适合裂纹、大缺陷,变形风险可控,劳动条件差。
半热焊:预热300 400℃。
冷焊:常温不预热,镍基铸铁焊条;适合加工面小缺陷,变形小,但焊缝硬度差异大,后续磨削难度大。
注意:导轨工作面尽量减少焊补,焊补区硬度不一致,后期磨损不均匀,精度下降。
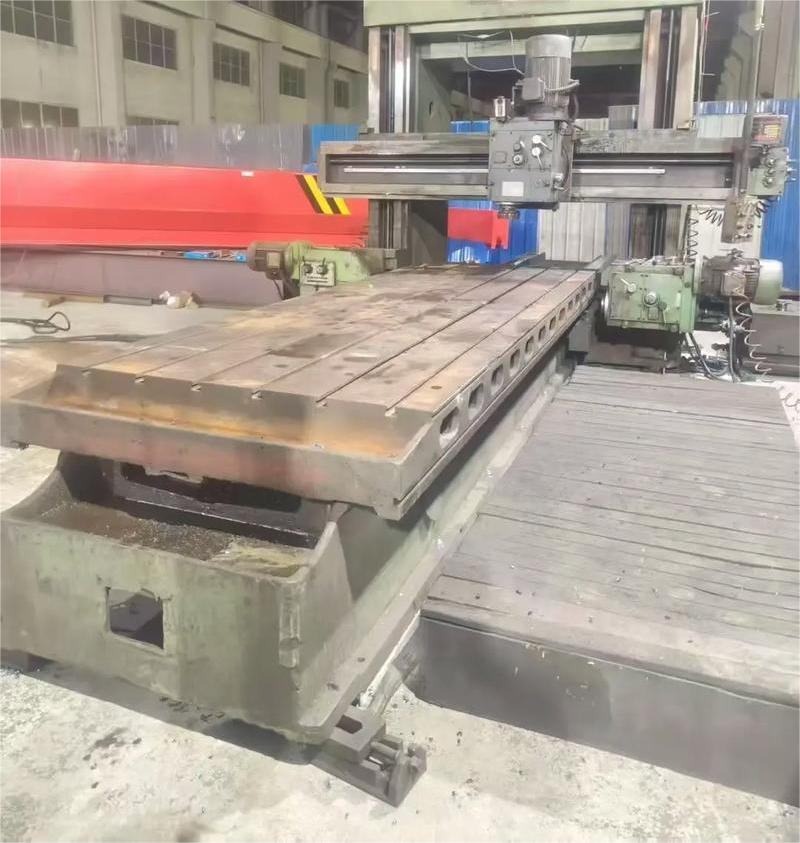
刨床床身安装、调平、地脚技术参数
安装基础:混凝土地基,地基厚度≥300 500mm,重型龙门刨床地基深度800 1500mm,做减震隔振沟,隔离外界地面振动传入床身。
调平工具:0.02mm/m精度精密水平仪。
调平指标:床身导轨水平度0.02 0.04mm/1000mm;所有地脚必须全部实接触,禁止虚脚;严禁依靠地脚螺栓强行掰正床身精度,强行校正会引入巨大装配应力,后期松开螺栓立刻回弹变形。
调平完成静置24h复测精度,确认没有回弹。
相关标签:
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-21刨床床身失效模式(刨床床身故障大类)
-
2026-09-21刨床床身常见铸造缺陷、焊补修复(对应前面机床铸件传统焊补工艺)
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
相关产品

 客服1