新闻中心
新闻资讯
- 铸铁平台表面质量的检查项目和评定方法
- 刨床床身失效模式(刨床床身故障大类)
- 刨床床身常见铸造缺陷、焊补修复(对应前面机床铸件传统焊补工艺)
- 刨床床身精度公差标准(依据JB/T3362.3 2006牛头刨床;JB/T2732.1龙门刨床)
- 刨床床身机械加工完整工艺路线
- 刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
联系我们
联系人:常经理
手机:13513039999
电话:0317-8339999
邮箱:hbhuanuo@163.com
地址:河北省泊头市交河工业开发区
新闻中心
刨床床身精度公差标准(依据JB/T3362.3 2006牛头刨床;JB/T2732.1龙门刨床)
点击:0 发布时间:2026-09-21
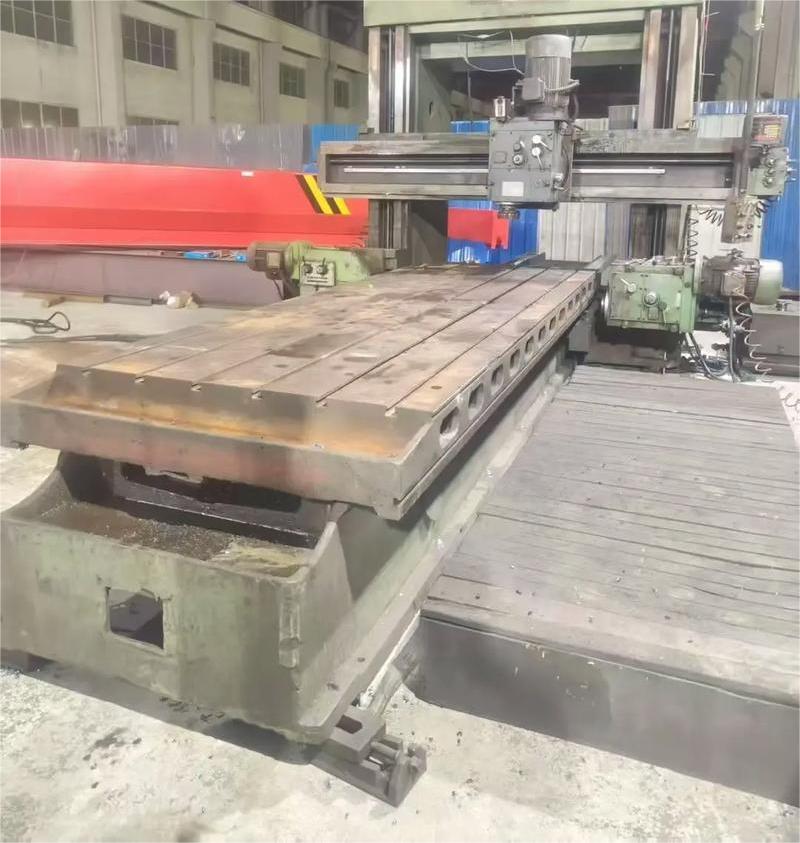
1. 床身导轨几何精度(整机装配前床身单件精度)
导轨垂直平面直线度:
长度≤4000mm,全长0.03mm;任意1000mm局部公差0.02mm;
4000 10000mm全长0.05mm;>10000 20000mm全长0.08mm。
导轨水平面内直线度:同垂直平面指标。
两条导轨之间平行度:0.015mm/1000mm,全长≤0.03mm。
导轨平面度,单导轨平面度0.012mm/m。
床身安装底面与导轨基准面平行度:0.02mm/1000mm。
说明:床身单件精度高于整机成品精度,装配后会产生装配应力变形,预留公差储备。
2. 刚度变形允许指标
额定切削载荷条件下,导轨**挠度:牛头刨床≤0.02mm/m;龙门刨床满载挠度≤0.03mm/m;150%过载试验,不允许产生**塑性变形,卸载后变形完全恢复。
3. 振动动力学系数
刨床往复冲击,床身固有频率需要避开工作冲击频率;工作振幅≤5μm;整机共振幅值不超过8μm,防止切削波纹,工件表面产生振纹。
4. 热变形指标
连续4h整机运行,床身温升≤18℃;床身导轨热伸长变形≤0.025m/m;床身结构尽量采用热对称结构,减少温差扭曲。
相关标签:
新闻资讯
-
2023-09-24铸铁平台表面质量的检查项目和评定方法
-
2026-09-21刨床床身失效模式(刨床床身故障大类)
-
2026-09-21刨床床身常见铸造缺陷、焊补修复(对应前面机床铸件传统焊补工艺)
-
2026-09-20刨床床身机械加工完整工艺路线
-
2026-09-20刨床床身铸造后时效去应力工艺(决定床身长期尺寸稳定性,极其关键)
相关产品

 客服1